欢迎进入东莞市深成智能科技有限公司
- 联系我们
- 服务专线:0769-89330016
深耕产业沃土,成就行业典范
欢迎进入东莞市深成智能科技有限公司

在锂电池生产过程中,电芯完成化成、分容之后,并不代表可以直接进入模组或PACK组装。即使来自同一批次、采用相同材料和工艺生产,电芯之间仍然会存在一定差异,例如容量、电压、内阻、自放电以及充放电表现不完全一致。
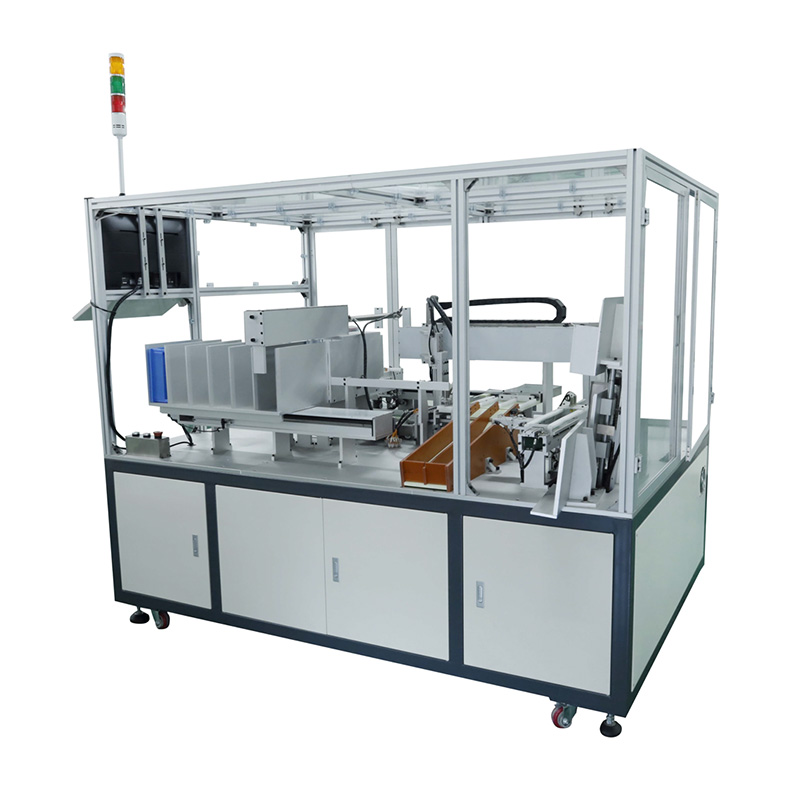
这时候,电池分选机就成了连接“电芯制造”和“电池组装”的关键设备。它的作用并不是简单把电池分成几堆,而是通过检测和分档,把性能更加接近的电芯归为同一等级,为后续配组提供可靠基础。
一、电芯一致性,是电池组性能的基础
单颗电芯性能不错,并不代表组合成电池包以后一定表现稳定。
以串联电池组为例,如果其中一颗电芯容量偏低,那么在放电过程中,它可能比其他电芯更早到达最低电压;充电时,也可能更早接近上限。
最终可能造成:
整组可用容量下降;
电芯之间压差增大;
BMS频繁介入;
循环一致性变差。
所以,锂电池生产线必须尽可能把参数接近的电芯组合在一起。
而电池分选机,就是实现这一目标的重要设备。
二、分选机能够快速识别电芯差异
人工肉眼无法判断两颗电池的性能是否一致。
即使外观完全相同,内部电化学状态也可能存在差异。
电池分选机可以根据工艺需求检测:
开路电压;
交流内阻;
直流内阻;
容量;
自放电表现;
其他生产设定参数。
设备完成检测后,再根据预先设定的区间自动划分等级。
例如同一批电池可以分成:
A档;
B档;
C档;
NG档。
这样,后续生产线就能够直接按照等级进行配组。
三、为什么不能只看容量?
很多人会认为:
“只要容量一样,就可以装在一起。”
实际上并不够。
两颗电池容量接近,但内阻差异较大,放电时发热和电压变化也可能不同。
因此,实际配组往往需要综合考虑多个指标,例如:
容量 + 电压 + 内阻。
如果项目对一致性要求更高,还可能结合自放电、压降等数据。
电池分选机最大的价值,就是能够按照统一标准同时管理多个参数,而不是依靠人工经验判断。
四、电池分选机能提高PACK配组质量
动力电池、储能电池、电动工具电池通常由大量电芯组成。
一旦进入PACK环节,电池已经经过:
连接;
焊接;
结构固定;
BMS安装;
外壳装配。
如果这时候才发现其中某颗电芯性能异常,更换成本会明显增加。
因此,生产企业更希望在进入PACK之前,就把不合格或不匹配的电芯筛出来。
从这个角度看,电池分选机实际上是PACK生产前的一道重要质量关口。
五、为什么大批量生产更离不开自动分选?
如果一天只检测几十颗电池,人工测试或许还能完成。
但现代锂电池生产通常具有明显的批量化特征。
如果每颗电芯都需要人工:
拿取;
测试;
记录;
判断;
分类;
放入料盒,
不仅效率低,还容易发生错放、漏测、记录错误。
自动电池分选机可以将这些动作连续完成。
常见流程可以设计为:
自动上料 → 参数检测 → 数据判断 → 自动分档 → 自动下料。
这样可以大幅降低重复人工操作。
六、分选数据还能帮助发现前端工艺问题
电池分选机还有一个经常被忽略的作用,就是给生产工艺提供反馈。
例如正常情况下,一批电芯的内阻应该集中在一定范围内。
如果某一天突然出现大量高内阻电芯,就说明生产过程可能存在异常。
企业可以进一步排查:
原材料;
焊接;
注液;
化成;
环境条件;
设备参数。
因此,分选机不仅是在“挑电池”,它还能通过批量检测数据反映生产稳定性。
这对锂电池质量管理非常重要。
七、自动扫码让每颗电芯都有“身份”
现代锂电池生产越来越重视可追溯性。
电池分选机可以与扫码系统结合,为电芯建立对应的数据记录。
例如某颗电芯可以保存:
产品编号;
生产批次;
测试时间;
电压数据;
内阻数据;
容量等级;
分选结果。
后续如果出现异常,可以根据编号追溯这颗电芯曾经经历过什么检测。
对于规模化电池制造来说,这种数字化管理比单纯的“合格/不合格”更加重要。
八、电池分选机还能降低材料浪费
分选并不是只有“合格”和“不合格”两种结果。
有些电芯虽然不适合高要求动力电池项目,但可能仍然符合其他等级应用要求。
通过更加细致的等级划分,可以根据不同性能区间安排不同用途。
这样既能够保证高等级产品一致性,也有利于提高合格电芯利用效率。
当然,具体能否降级使用,需要符合企业自身工艺标准和产品安全要求,不能单纯为了降低成本放宽质量条件。
九、为什么分选速度必须匹配生产节拍?
锂电池生产线讲究连续性。
如果前段生产速度很快,而分选环节处理能力不足,就会造成大量电芯积压。
因此,选择电池分选机时不仅要看“能不能测”,还需要看:
每小时能够处理多少电芯;
有多少分选通道;
上料方式是什么;
换型是否方便;
测试时间是否匹配生产节拍。
对于大批量圆柱电池生产来说,自动化效率尤其重要。
十、不同电池生产线需要不同分选方案
电池分选机并不是统一规格。
例如圆柱电芯、方形电芯和软包电芯在:
尺寸;
上下料方式;
夹持方式;
测试结构
方面都有差异。
同时,不同生产企业可能需要:
2档分选;
5档分选;
10档以上分选。
有些项目只检测电压和内阻,有些还需要连接MES系统进行数据追溯。
因此,分选设备必须围绕实际生产工艺配置。
十一、电池分选机不能替代所有检测设备
虽然分选机很重要,但它并不是万能质量检测设备。
锂电池生产还可能涉及:
外观检测;
绝缘检测;
气密性检测;
尺寸检测;
安全性能测试。
电池分选机主要解决的是电芯性能参数检测、等级划分和配组一致性问题。
只有不同检测工序相互配合,才能形成完整的质量控制体系。